
صاحب کارگاه ممکن است بداند روزانه چند قطعه تولید میکند، اما نداند هر واحد چه مدت خط یا ایستگاه را درگیر کرده است. «زمان چرخه» را باید با تعریف روشن مرحله، واحد محصول و شروع و پایان اندازه گرفت. میانگین یک نوبت ایده اولیه میدهد؛ برای برنامهریزی باید نوسان، ضایعات، تعویض ابزار و توقفها نیز جدا ثبت شود. زمان چرخه با زمان عبور کامل سفارش از کارگاه یکسان نیست.
صاحب کارگاه ممکن است بداند روزانه چند قطعه تولید میکند، اما نداند هر واحد چه مدت خط یا ایستگاه را درگیر کرده است. «زمان چرخه» را باید با تعریف روشن مرحله، واحد محصول و شروع و پایان اندازه گرفت. میانگین یک نوبت ایده اولیه میدهد؛ برای برنامهریزی باید نوسان، ضایعات، تعویض ابزار و توقفها نیز جدا ثبت شود. زمان چرخه با زمان عبور کامل سفارش از کارگاه یکسان نیست.
واحد و مرز فرایند
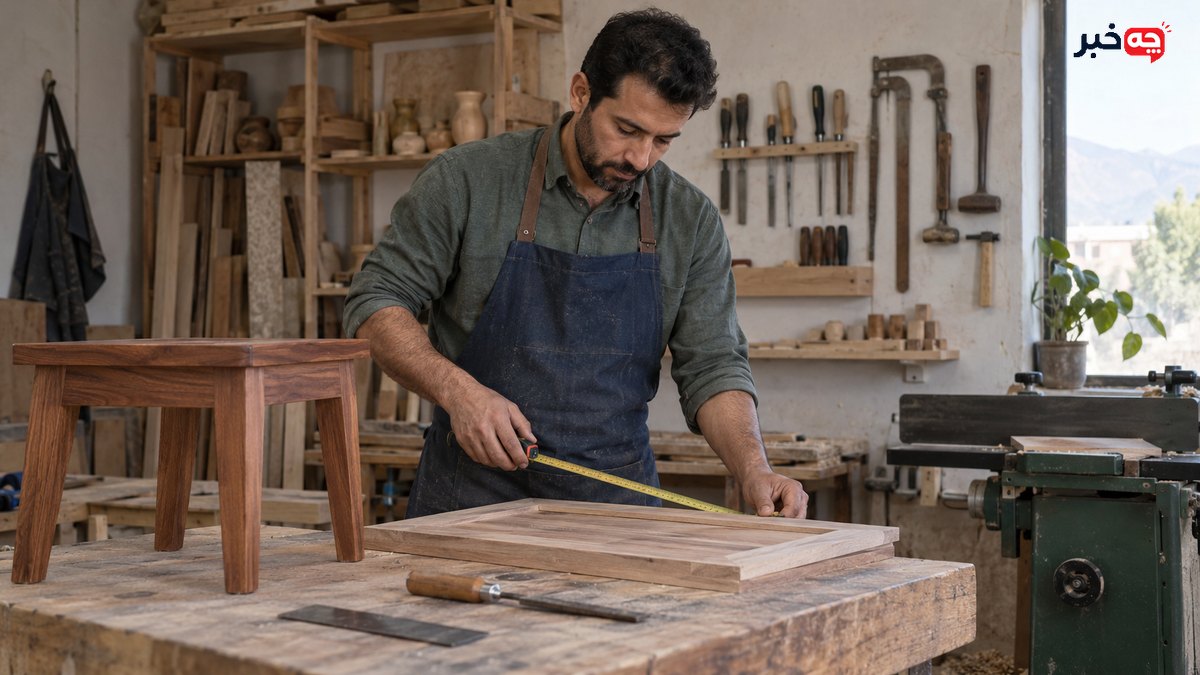
ابتدا مشخص کنید یک واحد محصول چیست و اندازهگیری از کدام رویداد شروع و به کدام رویداد ختم میشود. در کارگاه نجاری ممکن است از ورود قطعه به برش تا خروج آن از دستگاه باشد، یا فاصله خروج دو قطعه آماده. این دو عدد پاسخ سؤالهای متفاوتاند؛ آنها را در یک ستون مخلوط نکنید.
فرمول ساده زمان چرخه
اگر در یک بازه ۲ ساعت کار فعال، ۲۴ قطعه سالم از یک ایستگاه خارج شود، فاصله متوسط خروج هر قطعه ۵ دقیقه است. این محاسبه میانگین است؛ ممکن است بعضی قطعات ۳ و بعضی ۸ دقیقه زمان ببرند. تعداد قطعات معیوب را جدا ثبت کنید تا ظرفیت واقعی بیش از حد برآورد نشود.
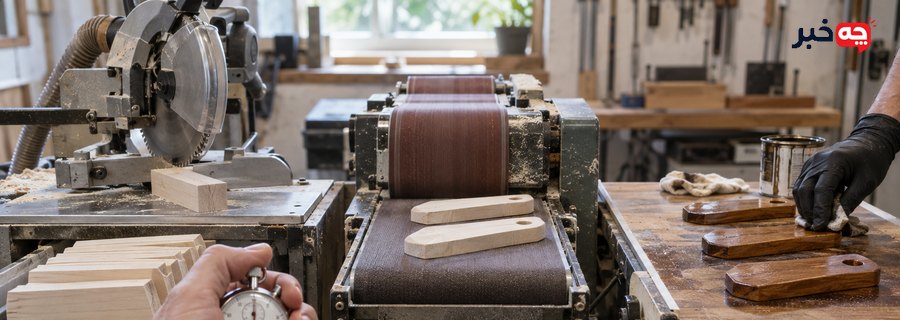
تصویر میانمتن: زمانسنجی روی میز کار
با زمانسنج ساده، چند چرخه پیاپی را در شرایط عادی اندازه بگیرید. محصول، اپراتور، ابزار و ساعت شروع را ثبت کنید. تنها بهترین نوبت را معیار قرار ندهید. اگر توقف غیرعادی رخ داد، علت را کنار عدد بنویسید و در تحلیل جداگانه نگه دارید؛ حذف بیتوضیح داده تصویر خوشبینانه میسازد.
تفاوت زمان چرخه و لیدتایم
زمان چرخه درباره آهنگ خروج از یک مرحله است؛ لیدتایم از سفارش تا تحویل را دربرمیگیرد و انتظار در صف، جابهجایی و تأمین مواد را هم شامل میشود. کاهش زمان برش الزاماً تحویل سفارش را سریع نمیکند اگر رنگکاری گلوگاه باشد. شاخص را متناسب با مسئله انتخاب کنید.
توقف و تعویض ابزار
وقفه برای تنظیم دستگاه، عوض کردن قالب، کمبود مواد یا تعمیر باید در دفتر ثبت شود. برای ظرفیتسنجی روزانه، این زمانها واقعیاند؛ برای فهم سرعت خالص یک عملیات میتوان آنها را جدا تحلیل کرد. شفاف بنویسید کدام عدد شامل توقف است و کدام نیست.
گلوگاه را پیدا کنید
اگر سه ایستگاه پشت سر هم کار میکنند، کندترین ایستگاه پایدار معمولاً نرخ خروج کل خط را محدود میکند. تولید بیشتر در مرحله اول ممکن است فقط موجودی نیمهساخته را زیاد کند. زمان چرخه و صف هر ایستگاه را کنار هم ببینید. تغییر چیدمان یا تقسیم کار را ابتدا در مقیاس کوچک آزمایش کنید.
نوسان و کیفیت
میانگین ۵ دقیقهای اگر با دامنه ۳ تا ۱۰ دقیقه همراه باشد، برنامهریزی دقیقی نمیدهد. میانه، حداقل، حداکثر و دلیل تفاوت را ثبت کنید. سرعت گرفتن به قیمت ضایعات بیشتر، ظرفیت مفید را افزایش نمیدهد. خروجی سالم و قابل تحویل باید مبنای تصمیم باشد.
بازبینی بعد از تغییر
پس از آموزش اپراتور، سرویس دستگاه یا تغییر چیدمان، همان شاخص را در شرایط مشابه دوباره بسنجید. همزمان کیفیت، خستگی و ایمنی را بررسی کنید. اگر زمان چرخه بهتر شد اما ضایعات یا حادثه بیشتر شد، تغییر موفق نیست. داده چند روز از یک نوبت نمایندهتر است.
نمونه کاربردی
در یک کارگاه کوچک، طی ۱۲۰ دقیقه کار فعال ۲۴ قطعه سالم از مرحله برش خارج میشود؛ میانگین فاصله خروج ۵ دقیقه است. اما اگر در همین بازه ۱۰ دقیقه توقف برای تعویض تیغه رخ داده، باید روشن کنید عدد ۱۲۰ دقیقه شامل آن هست یا نه. برای برنامه روزانه، توقف واقعی را نمیتوان نادیده گرفت. اگر مرحله رنگکاری هر قطعه ۸ دقیقه زمان میبرد، افزایش سرعت برش بهتنهایی تحویل سفارش را تندتر نمیکند و فقط صف قطعات نیمهساخته را بزرگتر میکند.
برنامه عملی مرحلهبهمرحله
مرحله 1: واحد و مرز فرایند
ابتدا مشخص کنید یک واحد محصول چیست و اندازهگیری از کدام رویداد شروع و به کدام رویداد ختم میشود. در کارگاه نجاری ممکن است از ورود قطعه به برش تا خروج آن از دستگاه باشد، یا فاصله خروج دو قطعه آماده. این دو عدد پاسخ سؤالهای متفاوتاند؛ آنها را در یک ستون مخلوط نکنید.
پس از این مرحله، نتیجه را با وضعیت اولیه مقایسه کنید. اگر داده یا نشانه تازه با انتظار شما سازگار نبود، پیش از اقدام بعدی علت اختلاف را بررسی کنید و جزئیات را برای مراجعه بعدی نگه دارید.
مرحله 2: فرمول ساده زمان چرخه
اگر در یک بازه ۲ ساعت کار فعال، ۲۴ قطعه سالم از یک ایستگاه خارج شود، فاصله متوسط خروج هر قطعه ۵ دقیقه است. این محاسبه میانگین است؛ ممکن است بعضی قطعات ۳ و بعضی ۸ دقیقه زمان ببرند. تعداد قطعات معیوب را جدا ثبت کنید تا ظرفیت واقعی بیش از حد برآورد نشود.
پس از این مرحله، نتیجه را با وضعیت اولیه مقایسه کنید. اگر داده یا نشانه تازه با انتظار شما سازگار نبود، پیش از اقدام بعدی علت اختلاف را بررسی کنید و جزئیات را برای مراجعه بعدی نگه دارید.
مرحله 3: تصویر میانمتن: زمانسنجی روی میز کار
با زمانسنج ساده، چند چرخه پیاپی را در شرایط عادی اندازه بگیرید. محصول، اپراتور، ابزار و ساعت شروع را ثبت کنید. تنها بهترین نوبت را معیار قرار ندهید. اگر توقف غیرعادی رخ داد، علت را کنار عدد بنویسید و در تحلیل جداگانه نگه دارید؛ حذف بیتوضیح داده تصویر خوشبینانه میسازد.
پس از این مرحله، نتیجه را با وضعیت اولیه مقایسه کنید. اگر داده یا نشانه تازه با انتظار شما سازگار نبود، پیش از اقدام بعدی علت اختلاف را بررسی کنید و جزئیات را برای مراجعه بعدی نگه دارید.
مرحله 4: تفاوت زمان چرخه و لیدتایم
زمان چرخه درباره آهنگ خروج از یک مرحله است؛ لیدتایم از سفارش تا تحویل را دربرمیگیرد و انتظار در صف، جابهجایی و تأمین مواد را هم شامل میشود. کاهش زمان برش الزاماً تحویل سفارش را سریع نمیکند اگر رنگکاری گلوگاه باشد. شاخص را متناسب با مسئله انتخاب کنید.
پس از این مرحله، نتیجه را با وضعیت اولیه مقایسه کنید. اگر داده یا نشانه تازه با انتظار شما سازگار نبود، پیش از اقدام بعدی علت اختلاف را بررسی کنید و جزئیات را برای مراجعه بعدی نگه دارید.
مرحله 5: توقف و تعویض ابزار
وقفه برای تنظیم دستگاه، عوض کردن قالب، کمبود مواد یا تعمیر باید در دفتر ثبت شود. برای ظرفیتسنجی روزانه، این زمانها واقعیاند؛ برای فهم سرعت خالص یک عملیات میتوان آنها را جدا تحلیل کرد. شفاف بنویسید کدام عدد شامل توقف است و کدام نیست.
پس از این مرحله، نتیجه را با وضعیت اولیه مقایسه کنید. اگر داده یا نشانه تازه با انتظار شما سازگار نبود، پیش از اقدام بعدی علت اختلاف را بررسی کنید و جزئیات را برای مراجعه بعدی نگه دارید.
مرحله 6: گلوگاه را پیدا کنید
اگر سه ایستگاه پشت سر هم کار میکنند، کندترین ایستگاه پایدار معمولاً نرخ خروج کل خط را محدود میکند. تولید بیشتر در مرحله اول ممکن است فقط موجودی نیمهساخته را زیاد کند. زمان چرخه و صف هر ایستگاه را کنار هم ببینید. تغییر چیدمان یا تقسیم کار را ابتدا در مقیاس کوچک آزمایش کنید.
پس از این مرحله، نتیجه را با وضعیت اولیه مقایسه کنید. اگر داده یا نشانه تازه با انتظار شما سازگار نبود، پیش از اقدام بعدی علت اختلاف را بررسی کنید و جزئیات را برای مراجعه بعدی نگه دارید.
مرحله 7: نوسان و کیفیت
میانگین ۵ دقیقهای اگر با دامنه ۳ تا ۱۰ دقیقه همراه باشد، برنامهریزی دقیقی نمیدهد. میانه، حداقل، حداکثر و دلیل تفاوت را ثبت کنید. سرعت گرفتن به قیمت ضایعات بیشتر، ظرفیت مفید را افزایش نمیدهد. خروجی سالم و قابل تحویل باید مبنای تصمیم باشد.
پس از این مرحله، نتیجه را با وضعیت اولیه مقایسه کنید. اگر داده یا نشانه تازه با انتظار شما سازگار نبود، پیش از اقدام بعدی علت اختلاف را بررسی کنید و جزئیات را برای مراجعه بعدی نگه دارید.
خطاهای رایج
در موضوع «محاسبه زمان چرخه تولید»، یک نشانه یا عدد منفرد معمولاً برای نتیجهگیری کافی نیست. شرایط آغاز، زمان مشاهده و تغییرات انجامشده را جدا بنویسید تا اثر هر عامل روشن شود. تصمیم عجولانه ممکن است مسئله اصلی را پنهان کند.
تغییر همزمان چند عامل نیز بررسی نتیجه را سخت میکند. اقدامهای کمخطر را یکییکی اجرا و پاسخ را ثبت کنید. اگر موضوع به سلامت، ایمنی یا حق قانونی مربوط است، نشانه هشدار و مقررات جاری را بر توصیههای عمومی مقدم بدانید.
چکلیست کوتاه
- واحد و مرز فرایند
- فرمول ساده زمان چرخه
- تصویر میانمتن: زمانسنجی روی میز کار
- تفاوت زمان چرخه و لیدتایم
- توقف و تعویض ابزار
- گلوگاه را پیدا کنید
- نوسان و کیفیت
چگونه نتیجه را ارزیابی کنیم
برای ارزیابی، همان شاخصی را که پیش از شروع ثبت کردهاید دوباره در شرایط مشابه بسنجید. اثر کوتاهمدت را با نتیجه پایدار اشتباه نگیرید. اگر پاسخ روشن نیست، به مرحلهای برگردید که نخستین اختلاف دیده شد و از افزودن تغییر تازه خودداری کنید.
در صورت تداوم مشکل، گزارش کوتاهی از زمان شروع، اقدامهای انجامشده و نتیجه هرکدام آماده کنید. این گزارش به متخصص یا پشتیبانی کمک میکند بدون تکرار آزمونهای بیفایده مسئله را دقیقتر بررسی کند.
مطالب مرتبط
جمعبندی
صاحب کارگاه ممکن است بداند روزانه چند قطعه تولید میکند، اما نداند هر واحد چه مدت خط یا ایستگاه را درگیر کرده است. «زمان چرخه» را باید با تعریف روشن مرحله، واحد محصول و شروع و پایان اندازه گرفت. میانگین یک نوبت ایده اولیه میدهد؛ برای برنامهریزی باید نوسان، ضایعات، تعویض ابزار و توقفها نیز جدا ثبت شود. زمان چرخه با زمان عبور کامل سفارش از کارگاه یکسان نیست.
سوالات متداول
زمان چرخه با زمان تحویل یکی است؟
خیر؛ زمان تحویل انتظار و مراحل دیگر را نیز دربرمیگیرد.
فرمول ساده چیست؟
زمان کار فعال را بر تعداد واحد سالم خروجی در همان بازه تقسیم کنید.
توقف دستگاه را حذف کنیم؟
برای تحلیل سرعت خالص جدا کنید، اما برای ظرفیت واقعی آن را ثبت و لحاظ کنید.
چند بار اندازه بگیریم؟
چند چرخه در شرایط و شیفتهای متفاوت تا نوسان مشخص شود.